Automação industrial é o conjunto de tecnologias que permite que máquinas, equipamentos e processos produtivos operem de forma automática, com controle feito por sistemas eletrônicos e software em vez de intervenção humana contínua. Na prática, ela combina sensores que medem o que acontece, controladores (como o CLP) que decidem o que fazer e atuadores que executam a ação, tudo supervisionado por interfaces e sistemas de nível superior. É o que faz uma linha de envase encher milhares de garrafas por hora, um forno manter a temperatura exata ou um robô soldar carrocerias com a mesma precisão em cada peça.
O conceito: sentir, decidir e agir
Qualquer sistema automatizado, do mais simples ao mais sofisticado, repete o mesmo ciclo. Primeiro, ele sente o processo por meio de sensores: presença de peça, nível de tanque, temperatura, pressão, posição de um eixo. Depois, um controlador decide com base em uma lógica programada, comparando o que foi medido com o que deveria ser. Por fim, os atuadores agem: um motor parte, uma válvula abre, um cilindro pneumático avança.
Essa malha de sensor, controlador e atuador é o que diferencia automação de simples mecanização. Uma máquina mecanizada substitui o esforço físico, mas ainda depende de uma pessoa para acionar e ajustar. Uma máquina automatizada toma essas decisões sozinha, dentro dos limites definidos pelo projeto.
Do ponto de vista de arquitetura, costuma-se organizar a automação em níveis, inspirados na chamada pirâmide da automação:
- Nível de campo: sensores, atuadores, motores, inversores de frequência e válvulas.
- Nível de controle: CLPs, controladores de movimento e CNCs, que executam a lógica em tempo real.
- Nível de supervisão: IHMs e sistemas SCADA, que mostram o processo aos operadores e registram histórico e alarmes.
- Nível de gestão da produção: sistemas MES, que acompanham ordens de produção, paradas e indicadores.
- Nível corporativo: ERP, onde vivem estoque, custos, compras e planejamento.
Quanto mais esses níveis conversam entre si, mais integrada é a automação. É nesse ponto que entram os conceitos de Indústria 4.0 na prática, que dependem de dados fluindo do chão de fábrica para a gestão.
Os tipos de automação industrial
A classificação clássica considera o volume de produção e a variedade de produtos que o sistema consegue lidar. Cada tipo atende a uma realidade diferente de fábrica.
Automação fixa (ou rígida)
Projetada para um único produto ou família muito restrita, em volume altíssimo. A sequência de operações está "embutida" na própria máquina, e mudar o produto exige reengenharia cara. Exemplos típicos são linhas de usinagem transfer para blocos de motor, máquinas de envase de bebidas e linhas de estampagem. A vantagem é o custo unitário baixíssimo em escala; a desvantagem é a falta de flexibilidade.
Automação programável
Aqui o equipamento pode ser reconfigurado por programa para produzir lotes diferentes. Entre um lote e outro há um tempo de setup, com troca de ferramentas, ajuste de parâmetros e carregamento de um novo programa. Centros de usinagem CNC, robôs industriais e injetoras de plástico com receitas por produto são exemplos clássicos. Atende bem a volumes médios com variedade moderada.
Automação flexível
É uma evolução da programável, em que a troca de produto acontece com pouca ou nenhuma parada. Os programas e ferramentas já estão disponíveis, e o sistema muda de um item para outro quase em tempo real. Células de manufatura flexível, com centros de usinagem, robôs de carga e descarga e veículos autônomos para movimentação, são o exemplo mais citado. É indicada para quem produz muitos itens diferentes em volumes menores.
Automação integrada
Não se refere a uma máquina específica, mas ao grau de comunicação entre todos os elementos: projeto (CAD/CAM), planejamento, controle de máquinas, movimentação, qualidade e gestão. Quando o pedido no ERP dispara a ordem no MES, que carrega o programa no CNC, que reporta a produção de volta, temos automação integrada. É o alvo de boa parte dos projetos de digitalização industrial atuais.
Os componentes que aparecem em praticamente todo projeto
Independentemente do tipo, alguns elementos são recorrentes em qualquer sistema automatizado:
- Sensores: detectam presença, posição, nível, temperatura, pressão, vazão e vibração. Os mais comuns em máquinas são os sensores indutivos, capacitivos e ópticos, cada um adequado a um tipo de material e distância.
- Controlador Lógico Programável (CLP): o "cérebro" que executa a lógica, lendo entradas e escrevendo saídas em ciclos de milissegundos. Em aplicações muito simples, um relé ou um relé programável pode bastar; a decisão entre CLP ou relé depende da complexidade e da necessidade de futuras alterações.
- Atuadores: motores elétricos, cilindros pneumáticos e hidráulicos, válvulas solenoides, resistências de aquecimento.
- Acionamentos: inversores de frequência e servoacionamentos, que controlam velocidade, torque e posição dos motores.
- Interface Homem-Máquina (IHM): telas que mostram o estado do processo e permitem ajustes pelo operador.
- Redes industriais: PROFINET, EtherNet/IP, Modbus e outros protocolos que conectam controladores, remotas de I/O, acionamentos e supervisórios.
- Sistemas de supervisão (SCADA): coletam dados de vários controladores, geram alarmes, gráficos e relatórios.
- Segurança de máquinas: relés e CLPs de segurança, cortinas de luz, botões de emergência e intertravamentos exigidos pela NR-12.
Exemplos concretos por setor
- Alimentos e bebidas: linhas de envase controlam vazão, dosagem, tampamento e rotulagem em altíssima velocidade, com inspeção por câmeras e rejeição automática de produtos fora do padrão.
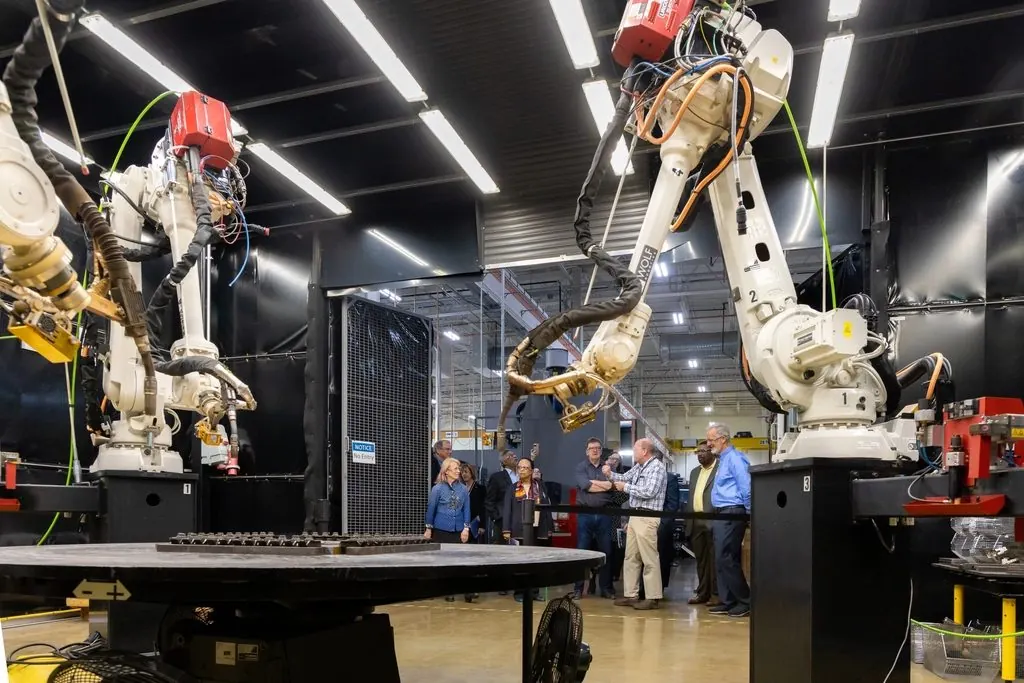
- Automotivo: robôs articulados fazem solda a ponto, pintura e montagem; sistemas de rastreabilidade garantem que cada carroceria receba as peças corretas.
- Papel e celulose, química e petroquímica: processos contínuos são controlados por sistemas DCS, com centenas de malhas de controle de temperatura, pressão e nível operando ao mesmo tempo.
- Saneamento e energia: estações de bombeamento e subestações operam remotamente, supervisionadas por SCADA, com telemetria de sensores espalhados por grandes áreas.
- Mineração e siderurgia: transportadores de correia, britadores e laminadores usam inversores de alta potência e controle de sequência para operar 24 horas por dia.
- Logística interna: robôs móveis autônomos e transportadores automáticos movem materiais entre estoque e produção, integrados a sistemas de gestão de armazém.
Por que as empresas automatizam
Os motivos mais citados em projetos reais são produtividade (mais peças por hora com a mesma equipe), repetibilidade e qualidade (menos variação entre unidades), segurança (afastar pessoas de tarefas perigosas ou repetitivas), rastreabilidade (saber o que foi produzido, quando e em que condições) e redução de desperdício de matéria-prima e energia. Em setores regulados, como alimentos e farmacêutico, a automação também é caminho para atender exigências de registro e controle.
O outro lado é que automatizar exige investimento inicial, projeto bem feito e equipe capacitada para operar e manter. Automação mal dimensionada, sem manutenção e sem dados confiáveis costuma decepcionar. Por isso, a recomendação corrente é começar pelos processos com maior repetição, maior risco ou maior custo de erro, medir os resultados e expandir a partir daí.
Entender o conceito, os tipos e os componentes é o primeiro passo para conversar com fornecedores, avaliar propostas e decidir por onde começar. A tecnologia muda rápido, mas a lógica de sentir, decidir e agir continua a mesma desde os primeiros CLPs até as fábricas conectadas de hoje.